Ürün Açıklamaları
Insert Kalıplamada Case Study Yaklaşımı
Insert enjeksiyon kalıplama; metal, kablo, elektronik kontak veya önceden şekillendirilmiş plastik parçaların kalıp içerisine yerleştirilerek termoplastik veya elastomer malzeme ile kaplanmasını sağlayan, yüksek katma değerli bir üretim yöntemidir. Bu proses, klasik enjeksiyona kıyasla daha yüksek hassasiyet, daha karmaşık kalıp tasarımları ve proses kararlılığı gerektirir.
Bu çalışma, Dr.BOY enjeksiyon makineleri kullanılarak gerçekleştirilmiş gerçek insert uygulamalarını temel alan bir case study derlemesidir. Amaç; yalnızca nihai parçaları değil, makine seçimi, vida çapı, çevrim süresi, kavite sayısı, insert yerleştirme zorlukları ve proses güvenliğinin nasıl sağlandığını teknik verilerle ortaya koymaktır.
Case Study 1 - Hotmelt Esaslı Elastomer ile Insert Enjeksiyon
Uygulama Tanımı
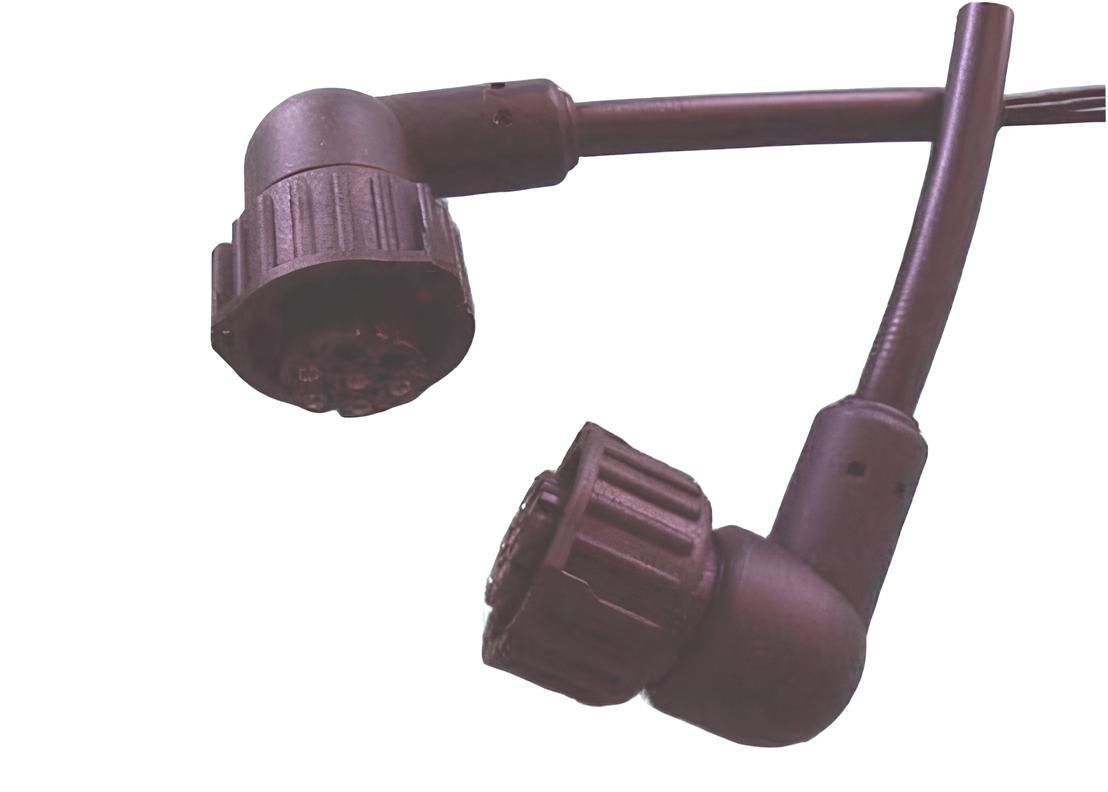
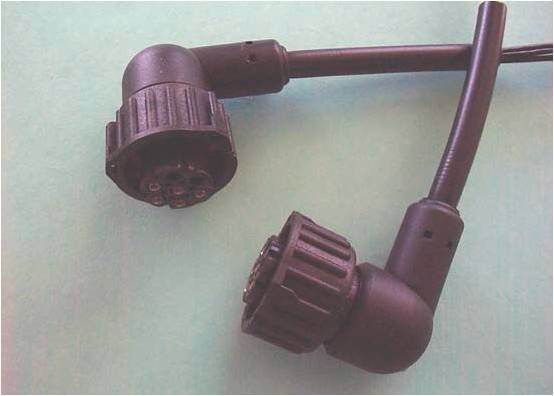
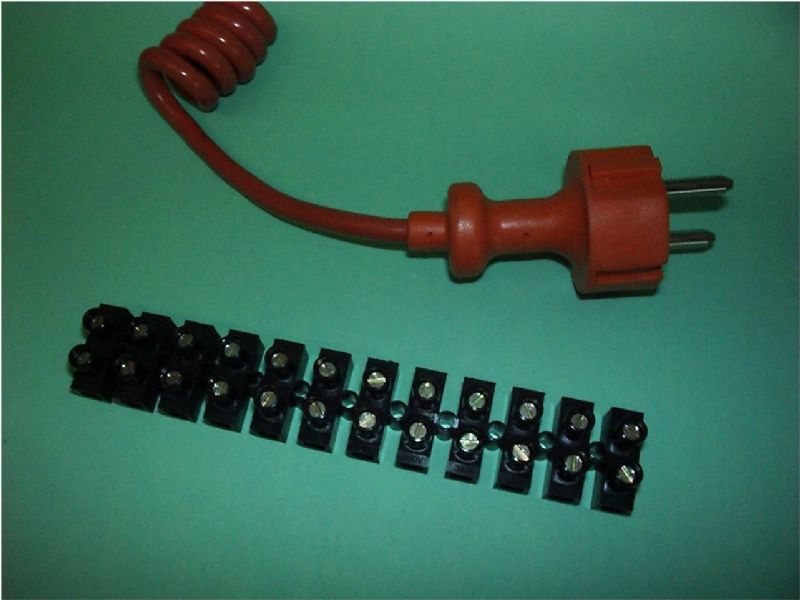
PA bazlı elastomer (Macromelt) malzeme kullanılarak, düşük viskoziteli hotmelt karakteristiğe sahip bir dirsek tipi fiş (elbow plug) parçasının üretimi. Bu uygulamada son derece düşük enjeksiyon basınçları ile insert üzerine kaplama yapılmıştır.
Teknik Veriler
Parça tipi: Dirsek fiş (bajonet kilitlemeli)
Malzeme: PA - Elastomer (Macromelt)
Parça ağırlığı: 7,2 g
Şut ağırlığı: 18,9 g
Makine: BOY 22 MVV
Vida çapı: 24 mm
Çevrim süresi: 18 sn (insert yerleştirme hariç)
Kavite sayısı: 2
Yolluk tipi: Tünel yolluk
Proses Zorluğu
Düşük viskoziteli malzemede akış kontrolü
Insert çevresinde taşma ve çapak riski
Düşük basınçta stabil dolum gereksinimi
Dr.BOY Avantajı
Hassas enjeksiyon kontrolü ve titreşimsiz mekanik yapı sayesinde düşük basınçlı hotmelt uygulaması güvenli ve tekrarlanabilir şekilde gerçekleştirilmiştir.
Case Study 2 - LSR Parça ve PBT Insert Birleşimi
Uygulama Tanımı
PBT insert parça üzerine LSR (Liquid Silicone Rubber) enjeksiyonu ile üretilmiş membran halkası. Bu uygulama, sert plastik - elastomer kombinasyonu gerektiren tipik bir insert kalıplama örneğidir.
Teknik Veriler
Parça tipi: Membran halkası
Insert malzeme: PBT
Enjekte edilen malzeme: LSR
Parça ağırlığı: 1,78 g
Şut ağırlığı: 1,78 g
Makine: BOY 22 A VV
Vida çapı: 18 mm
Çevrim süresi: 20 sn
Kavite sayısı: 1
Yolluk tipi: Soğuk yolluk
Proses Zorluğu
LSR malzemenin kalıp içinde kontrolü
Insert ile silikon arasında düzgün bağlanma
Yüzey kusurlarının önlenmesi
Dr.BOY Avantajı
Stabil sıcaklık ve basınç kontrolü sayesinde silikon akışı homojen gerçekleşmiş ve insert çevresinde kusursuz bir birleşme sağlanmıştır.
Case Study 3 - Otomatik Beslemeli Mikro Insert Uygulaması (LCP)
Uygulama Tanımı
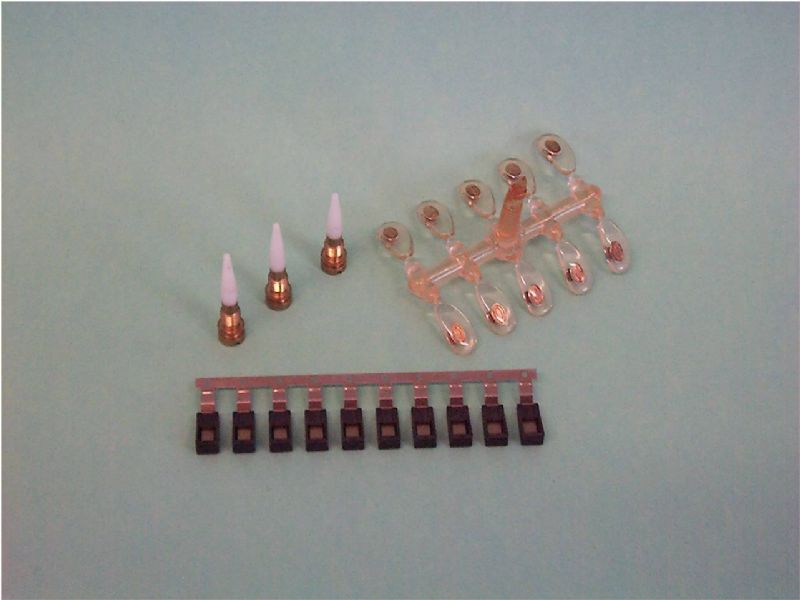
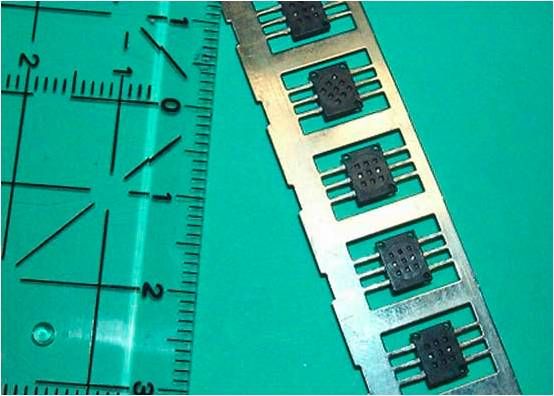
LCP malzemeden üretilmiş, metal kontak taşıyan mikro taban plakalarının otomatik bant besleme sistemi ile insert enjeksiyonu.
Teknik Veriler
Parça tipi: Kontakt taşıyıcı taban plaka
Malzeme: LCP
Parça ağırlığı: 0,075 g
Şut ağırlığı: 0,30 g
Makine: BOY 22 A VV
Vida çapı: 14 mm
Çevrim süresi: 6,5 sn
Kavite sayısı: 4
Yolluk tipi: Sıcak yolluk
Proses Zorluğu
Mikro insertlerin hassas konumlandırılması
Yüksek kavite sayısında dolum dengesi
Çok kısa çevrim süresi gereksinimi
Dr.BOY Avantajı
Kalıp hareketiyle senkronize çalışan otomatik besleme sistemi ve hassas enjeksiyon karakteristiği sayesinde yüksek üretim hızı ve stabil kalite elde edilmiştir.
Case Study 4 - Kablo Üzerine Enjeksiyon (Overmolding)
Uygulama Tanımı
PC malzemeden, kablo şeridi üzerine yapılan çok kavitelı insert enjeksiyon uygulaması. Elektriksel bağlantı ve mekanik dayanım birlikte sağlanmıştır.
Teknik Veriler
Parça tipi: Kablo konnektörü
Insert: Kablo şeridi
Malzeme: PC
Parça ağırlığı: 1,5 g
Şut ağırlığı: 9,7 g
Makine: BOY 22 M VV
Vida çapı: 18 mm
Çevrim süresi: 22 sn
Kavite sayısı: 4
Yolluk tipi: Yolluk dağıtıcılı sistem
Proses Zorluğu
Kablonun kalıp içinde sabitlenmesi
Enjeksiyon sırasında kablonun zarar görmemesi
Sızdırmazlık ve mekanik tutunma
Dr.BOY Avantajı
Dengeli kalıp kapama kuvveti ve kontrollü dolum sayesinde kablo hasarı olmadan güvenli overmolding gerçekleştirilmiştir.
Case Study 5 - Metal Insertli Mikro Mekanik Parçalar
Uygulama Tanımı
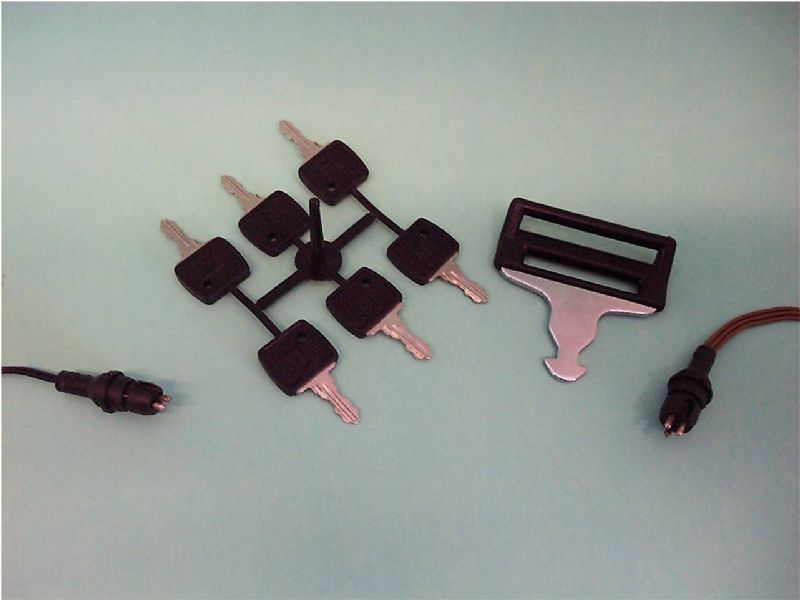
Model tren tekerlek seti gibi, üç adet metal insertin manuel olarak yerleştirildiği ve minimum parça ağırlığına sahip bir mikro enjeksiyon uygulaması.
Teknik Veriler
Parça tipi: Model tren aksı
Malzeme: PA 6
Parça ağırlığı: 2 × 0,016 g
Şut ağırlığı: 2,14 g
Makine: BOY 22 AVV - 15
Vida çapı: 14 mm
Çevrim süresi: yaklaşık 25 sn (insert dahil)
Kavite sayısı: 1 + 1 (sağ / sol teker)
Yolluk tipi: Pim yolluk ve dağıtıcı
Proses Zorluğu
Çok küçük metal insertlerin hassas yerleştirilmesi
Minimum parça ağırlığında dolum stabilitesi
Yüksek manuel işlem hassasiyeti
Dr.BOY Avantajı
Titreşimsiz enjeksiyon karakteristiği ve kararlı proses kontrolü sayesinde mikro insertli parçalar güvenle üretilmiştir.
Case Study 6 - Hassas Elektrik Kontakları Üzerine Enjeksiyon
Uygulama Tanımı
PBT malzemeden üretilmiş, hassas elektrik kontaklarını barındıran flat kablo konnektörleri.
Teknik Veriler
Parça tipi: Flat kablo konnektörü
Malzeme: PBT
Parça ağırlığı: 1,45 g
Şut ağırlığı: 12,8 g
Makine: BOY 22 MVH
Vida çapı: 24 mm
Çevrim süresi: 16 sn (yaklaşık 35 sn insert dahil)
Kavite sayısı: 4
Yolluk tipi: Pim yolluk ve dağıtıcı
Proses Zorluğu
İnce çekirdekler ve hassas metal kontaklar
Enjeksiyon sırasında deformasyon riski
Dr.BOY Avantajı
Yumuşak enjeksiyon geçişleri ve hassas hız kontrolü sayesinde kontaklar zarar görmeden kapsüllenmiştir.
Genel Değerlendirme - Insert Enjeksiyonda Dr.BOY Case Study Sonuçları
Bu case study'ler, Dr.BOY enjeksiyon makinelerinin insert kalıplama uygulamalarında aşağıdaki güçlü yönlerini net biçimde ortaya koymaktadır:
Mikrodan orta şut ağırlıklarına kadar geniş uygulama aralığı
Metal, kablo ve plastik insertlerde yüksek proses güvenliği
Elastomer, LSR, mühendislik plastikleri ile uyum
Düşük hurda oranı ve yüksek tekrarlanabilirlik
Manuel ve otomatik insert besleme sistemlerine uygunluk
Sonuç - Insert Kalıplama Uygulamaları İçin Neden Dr.BOY?
Dr.BOY enjeksiyon kalıplama makineleri; insert uygulamalarında yalnızca bir makine değil, yüksek hassasiyetli ve güvenilir bir üretim platformu sunar. Bu gerçek endüstriyel case study'ler, Dr.BOY'un karmaşık insert geometrilerinde, mikro parçalarda ve çok malzemeli uygulamalarda neden tercih edildiğini açıkça göstermektedir.